Pretraživanje

U otopini žarena cijev od austenitnog nehrđajućeg čelika TP304L obično pokazuje relativnu magnetsku permeabilnost ispod 1,05. Taj jedini broj odvaja austenitnu obitelj od martenzitnih ili dupleksnih razreda i pomaže mlinovima da postave svoje procesne kontrole. U praksi, kupci također trebaju potvrditi kemijski sastav, mehanička svojstva, zapise o toplinskoj obradi i tolerancije dimenzija. Sljedeći vodič razmatra austenitnu cijev od nehrđajućeg čelika sa stajališta proizvođača: što se mijenja tijekom proizvodnje, što možete očekivati od svakog stupnja i što treba napisati u narudžbi.
Što definira austenitnu cijev od nehrđajućeg čelika
Austenitna cijev od nehrđajućeg čelika definirana je austenitnom fazom na sobnoj temperaturi. Umjesto kubične feritne rešetke u središtu tijela, materijal zadržava kubičnu strukturu usredotočenu na lice. Ova je struktura odgovorna za kombinaciju duktilnosti, udarne žilavosti, zavarljivosti i nemagnetskog ponašanja što austenitske cijevi čini prikladnima za tlačne sustave, kriogene vodove, izmjenjivače topline i opremu za preradu hrane.
Stabilnost austenita ovisi o ravnoteži legirajućih elemenata. Krom, molibden i silicij imaju tendenciju promovirati ferit. Nikal, mangan, ugljik i dušik promoviraju austenit. Mlin mora kontrolirati tu ravnotežu ne samo u konačnoj kemiji nego i tijekom vruće obrade i konačnog žarenja, jer djelomična transformacija može promijeniti mehanička svojstva i učinak korozije.
| Element | Glavni doprinos |
|---|---|
| Krom | Stvara pasivni oksidni film i pruža otpornost na oksidirajuće medije i oksidaciju na visokim temperaturama. |
| nikal | Stabilizira austenitnu strukturu, poboljšava duktilnost, žilavost i otpornost na kloridnu naponsku koroziju u mnogim radnim uvjetima. |
| Molibden | Povećava otpornost na rupičastu i pukotinsku koroziju, posebno u tekućinama koje sadrže kloride. |
| Titanij | Kombinira se s ugljikom kako bi se spriječilo taloženje krom karbida u stabiliziranim vrstama kao što su TP321 i TP321H. |
| Niobij | Kombinira se s ugljikom u stabiliziranim vrstama kao što su TP347 i TP347H, smanjujući rizik od preosjetljivosti nakon zavarivanja. |
| Dušik | Povećava čvrstoću i poboljšava lokaliziranu otpornost na koroziju bez smanjenja duktilnosti. |
| Mangan | Poboljšava stabilnost austenita i vruću obradivost tijekom pretvorbe gredica i valjanja cijevi. |
S proizvodnog stajališta, austenitna struktura također čini hladni rad učinkovitijim. Hladno valjanje i hladno izvlačenje mogu značajno povećati granicu tečenja, ali također smanjuju istezanje. Zbog toga se gotova austenitna cijev od nehrđajućeg čelika obično treba isporučivati u stanju žarenja u otopini, osim ako narudžba izričito zahtijeva hladno obrađeno stanje s definiranim mehaničkim granicama.
Uobičajene vrste i kemijski sastav cijevi od austenitnog nehrđajućeg čelika
Većina specifikacija projekta počinje s ocjenom kao što je TP304, TP304L, TP316L, TP321 ili TP310S. Ocjena definira nominalni sastav, ali pravi proizvodni izazov je držati taj sastav unutar uskih granica uz održavanje površine zvučne cijevi. Male razlike u ugljiku, kromu, niklu i molibdenu mogu promijeniti raspon radne temperature, otpornost na koroziju i odgovor na zavarivanje.
| Ocjena | C % | Cr % | Ni % | mj. % | Stabilizirajući element |
|---|---|---|---|---|---|
| TP304 | 0,08 maks | 18,0 do 20,0 | 8,0 do 10,5 | -- | -- |
| TP304L | 0,03 maks | 18,0 do 20,0 | 8,0 do 12,0 | -- | -- |
| TP304H | 0,04 do 0,10 | 18,0 do 20,0 | 8,0 do 10,5 | -- | -- |
| TP310S | 0,08 maks | 24,0 do 26,0 | 19,0 do 22,0 | -- | -- |
| TP316 | 0,08 maks | 16,0 do 18,0 | 10,0 do 14,0 | 2,0 do 3,0 | -- |
| TP316L | 0,03 maks | 16,0 do 18,0 | 10,0 do 14,0 | 2,0 do 3,0 | -- |
| TP316Ti | 0,08 maks | 16,0 do 18,0 | 10,0 do 14,0 | 2,0 do 3,0 | Titanij |
| TP321 | 0,08 maks | 17,0 do 19,0 | 9,0 do 12,0 | -- | Titanij |
| TP321H | 0,04 do 0,10 | 17,0 do 19,0 | 9,0 do 12,0 | -- | Titanij |
| TP347H | 0,04 do 0,10 | 17,0 do 19,0 | 9,0 do 13,0 | -- | Niobij |
| TP317L | 0,03 maks | 18,0 do 20,0 | 11,0 do 15,0 | 3,0 do 4,0 | -- |
| 904L | 0,02 maks | 19,0 do 23,0 | 23,0 do 28,0 | 4,0 do 5,0 | -- |
| S31254 | 0,02 maks | 19,5 do 20,5 | 17,5 do 18,5 | 6,0 do 6,5 | Dušik |
Za inženjerski odjel, praktična razlika između ovih stupnjeva nije samo broj tipa. Klase s niskim udjelom ugljika smanjuju rizik od taloženja krom karbida tijekom zavarivanja. Stabilizirane vrste čine isto kroz dodatke titana ili niobija. Kvalitete H s visokim udjelom ugljika poboljšavaju otpornost na puzanje pri radu na povišenim temperaturama, iako su osjetljivije na osjetljivost u rasponu od 425 do 850 stupnjeva Celzijusa.
 Bešavne cijevi od austenitnog nehrđajućeg čelika TP304/TP304L/TP304H Inženjeri koji uspoređuju vrste s niskim udjelom ugljika, stabilizirane i s visokim udjelom ugljika pronaći će ovu seriju posebno relevantnom za zavarljivost i čvrstoću na povišenoj temperaturi, sa specifikacijama koje pokrivaju kriogenu žilavost i industrijske primjene. Pogledajte proizvod →
Mlin također mora potvrditi da stvarna toplina ima ispravnu ravnotežu nikla. Neki kupci određuju minimalni sadržaj nikla jer niži sadržaj nikla može povećati količinu ferita ili martenzita nakon hladnog rada, što utječe na magnetski odziv i žilavost na niskim temperaturama.
Mehanička svojstva i njihovo značenje u proizvodnji
Mehanička svojstva obično se uzimaju iz cijevi žarene u konačnoj otopini. Ispitivanje vlačne čvrstoće na sobnoj temperaturi daje otpornost, vlačnu čvrstoću i istezanje, ali ponašanje pri oblikovanju i uporabi ovisi o više od jedne tablične vrijednosti. Na primjer, cijev TP316Ti može pokazivati istu vlačnu čvrstoću kao cijev TP304L, ali se ponašati drugačije tijekom savijanja zbog svoje veće otpornosti i različite stope otvrdnjavanja.
| Ocjena | 0,2% probnog naprezanja MPa | Vlačna čvrstoća MPa | Istezanje % |
|---|---|---|---|
| TP304L | 170 | 485 | 40 |
| TP304H | 205 | 515 | 40 |
| TP310S | 205 | 520 | 40 |
| TP316L | 170 | 485 | 40 |
| TP316Ti | 205 | 515 | 40 |
| TP321 | 205 | 515 | 40 |
| TP321H | 205 | 515 | 40 |
| TP347H | 205 | 515 | 40 |
| 904L | 220 | 490 | 35 |
| S31254 | 300 | 650 | 35 |
Niskougljični razredi za zavarene vodove
TP304L i TP316L su poželjni kada je cijev zavarena i zatim korištena bez toplinske obrade nakon zavarivanja. Niži ugljik smanjuje taloženje karbida bogatih kromom u zoni utjecaja topline.
Stabilizirani stupnjevi za toplinske cikluse
TP321H i TP347H koriste se kada će cijev ostati u rasponu taloženja karbida dulje vrijeme, posebno u parnim i rafinerijskim pećima.
Hladno obrađene cijevi malog promjera
Instrumentacija i hidraulički vodovi često se izrađuju od hladno vučene austenitne cijevi s kontroliranom otpornošću. Hladni rad mora biti uravnotežen u odnosu na istezanje i nazivni tlak.
U proizvodnom pogonu praktična provjera nije ograničena na vlačne vrijednosti. Ispitivanja ravnanja, širenja i obrnutog savijanja pokazuju je li površina cijevi bez pukotina i preklopa. Ova ispitivanja postaju važnija za cijevi tankog zida i malog promjera, gdje se male tragove alata mogu pretvoriti u kvarove u servisu.
Otpornost na koroziju i lokalizirani napad
Austenitna cijev od nehrđajućeg čelika nije otporna na koroziju samo zato što je nehrđajuća. Razina otpora ovisi o sadržaju legure, stanju površine, sastavu medija, temperaturi i je li cijev izložena uvjetima stagnacije ili protoka. Otpornost na piting često se procjenjuje pomoću PREN-a ili ekvivalentnog broja otpornosti na piting, izračunatog kao krom plus 3,3 puta molibden plus 16 puta dušik.
Molibden je najpraktičniji legirajući element za upotrebu klorida. TP316L ima bolju otpornost na piting od TP304L zbog svojih 2,0 do 3,0 posto molibdena. TP317L i 904L nude veću maržu. S31254 ide dalje s molibdenom i dušikom, što ga čini opcijom za morsku vodu i agresivne tokove procesa klorida.
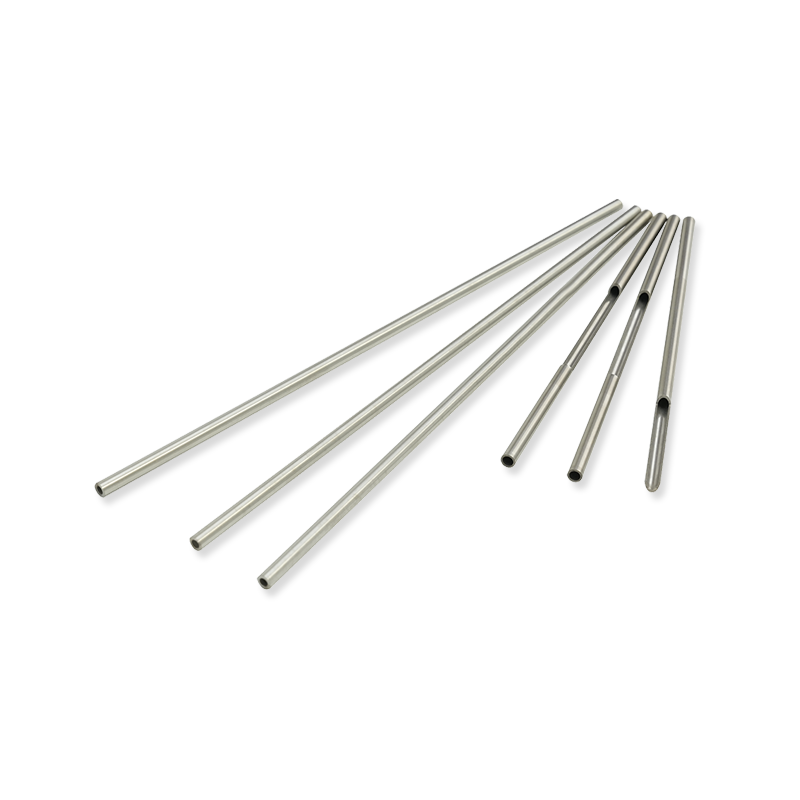 Bešavne cijevi od legure TP316/TP316L/TP316H/TP316Ti Ova serija koja nosi molibden nudi poboljšanu otpornost na rupičastu i pukotinsku koroziju u kloridnim okruženjima, što je čini praktičnim izborom kada radni uvjeti zahtijevaju veću pouzdanost od TP304. Pogledajte proizvod →
| Briga o koroziji | Tipičan uzrok | Ocjena direction |
|---|---|---|
| Koštunjavanje | Kloridni ioni probijaju pasivni film | TP316L, TP317L, 904L, S31254 |
| Pukotina korozije | Ustajala tekućina ispod brtvila, kamenca ili naslaga | TP317L, 904L, S31254 |
| Interkristalna korozija | Krom carbide precipitation during welding or heating | TP304L, TP316L, TP321, TP347 |
| Napad oksidirajućom kiselinom | Dušična kiselina, kemijska usluga vruće oksidacije | TP304L, visoke razine kroma, 904L |
| Pucanje od naponske korozije | Vlačno naprezanje plus klorid i visoka temperatura | Legure s višim niklom; potreban pregled dizajna |
Za zavarene sustave uvjeti žarenja jednako su važni kao i stupanj. Cijev koja je bila pregrijana tijekom oblikovanja ili loše žarena može pokazati osjetljive granice zrna čak i ako je kemijski sastav točan. Mlin bi trebao provjeriti konačne uvjete toplinske obrade i, kada to zahtijeva specifikacija, provesti ispitivanje interkristalne korozije.
Izvedba cijevi od austenitnog nehrđajućeg čelika na visokim temperaturama
Izbor visoke temperature za austenitnu cijev od nehrđajućeg čelika ovisi o otpornosti na oksidaciju, otpornosti na puzanje i stabilnosti metalurške strukture. Na temperaturama iznad otprilike 425 stupnjeva Celzijusa, ugljik se može spojiti s kromom i smanjiti otpornost na koroziju na granicama zrna. Zbog toga se za kontinuiranu upotrebu u tom rasponu često biraju niskougljični i stabilizirani tipovi.
Gornja tabela je indikativna i namijenjena prethodnom odabiru materijala, a ne proračunu dizajna. Stvarno dopušteno naprezanje ovisi o standardu, debljini stijenke, temperaturi i vijeku trajanja.
| Ocjena | Vodič za temperaturu | Bilješka o odabiru |
|---|---|---|
| TP304H | Visokotemperaturno područje puzanja | Više ugljika poboljšava otpornost na puzanje u usporedbi s TP304L. |
| TP310S | Oksidirajući uvjeti do otprilike 1000 do 1050 stupnjeva Celzijusa | Visok sadržaj kroma i nikla daje jaku otpornost na oksidaciju. |
| TP321H | Usluga toplinskog ciklusa do oko 850 stupnjeva Celzijusa | Titanij prevents chromium carbide formation in the heat-affected zone. |
| TP347H | Zavarena cijev peći u pogonu puzanja | Niobij stabilizes carbon and helps weldability. |
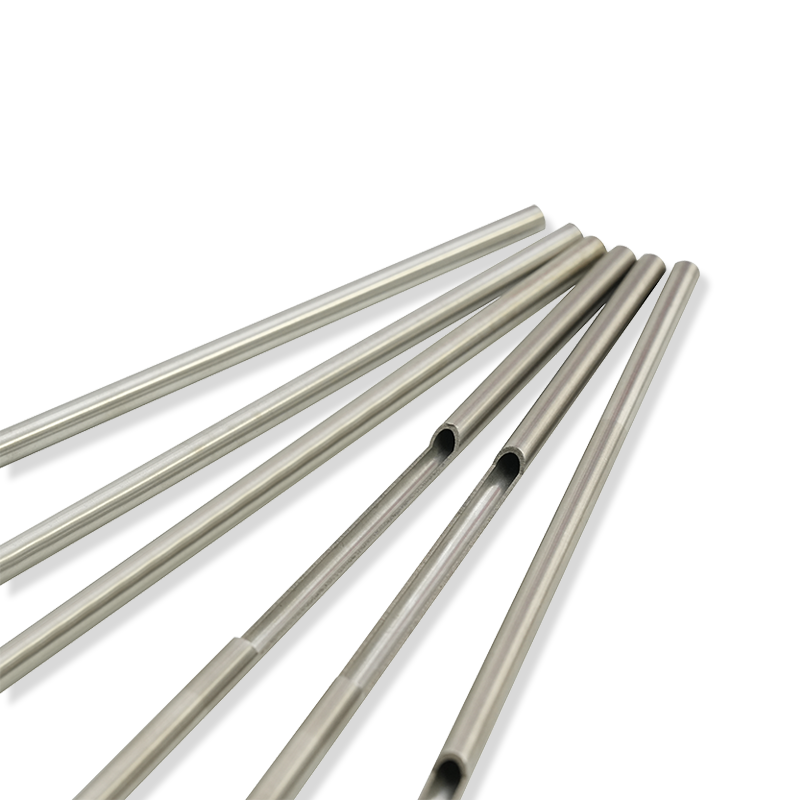 Bešavna cijev od austenitnog nehrđajućeg čelika TP310S Za zavojnice peći i linije reformera, ovaj stupanj uravnotežuje otpornost na koroziju i žilavost na povišenim temperaturama; verzija s niskim udjelom ugljika pomaže u smanjenju rizika od interkristalne korozije tijekom zavarivanja. Pogledajte proizvod →
Za zavojnice peći, cijevi pregrijača i izlazne vodove reformatora, narudžba treba navesti očekivanu temperaturu metala, tlak pare i sve oksidirajuće ili sulfidizirajuće komponente u procesnom plinu. Te informacije omogućuju tvornici da preporuči ispravne uvjete toplinske obrade i da procijeni je li standardni stupanj odgovarajući.
Kako koraci u proizvodnji utječu na kvalitetu cijevi
Dvije cijevi iste kvalitete i dimenzija mogu se ponašati drugačije ako je jedna pravilno žarena, a druga nije. Proizvodni put za bešavnu austenitnu cijev od nehrđajućeg čelika općenito počinje pregledom gredica, vrućim bušenjem, hladnim valjanjem ili hladnim izvlačenjem, žarenjem u otopini, dekapiranjem, ravnanjem, rezanjem i završnim ispitivanjem bez razaranja. Svaki korak utječe na određeni parametar kvalitete.
| Pozornica | Ono što kontrolira |
|---|---|
| Pregled gredica | Unutarnja čvrstoća, segregacija i kvaliteta površine prije bušenja. |
| Vruća ekstruzija ili piercing | Početna konzistencija stijenke i odsustvo puknutih površina. |
| Hladno valjanje i hladno izvlačenje | Točnost vanjskog promjera, ujednačenost debljine stijenke i završna obrada površine. |
| Žarenje otopinom | Otapa istaložene karbide i obnavlja austenitnu strukturu. |
| Kiseljenje ili svijetlo žarenje | Uklanja kamenac od oksida i ostavlja čistu površinu otpornu na koroziju. |
| Ravnanje | Upravlja lukom i osigurava da cijev prođe kroz sljedeću fazu proizvodnje. |
| Vrtložna struja i hidrostatička ispitivanja | Otkriva površinske nedostatke, zidne nepravilnosti i putove curenja. |
Za austenitne cijevi malog promjera i tankih stijenki, postupak hladnog izvlačenja ima izravan učinak na tolerancije. Mlin koji kontrolira broj prolaza, omjer redukcije i temperaturu žarenja može proizvesti cijevi s glatkim provrtom i dosljednom debljinom stijenke. Za više pojedinosti o putu proizvodnje pogledajte uobičajeni proizvodni procesi za austenitni nehrđajući čelik .
Stanje površine također je dio kvalitete. U otopini žarena i dekapirana cijev ima mat površinu, dok se svijetlo žarena cijev proizvodi u zaštitnoj atmosferi i ima čist završni sloj bez oksida. Elektropoliranjem se može dodatno ukloniti tanki sloj materijala i smanjiti hrapavost površine. Ove opcije važne su za higijenske vodove, plinske sustave visoke čistoće i primjene u kojima se moraju izbjeći naslage.
Dostupne dimenzije, dopuštena odstupanja i ograničenja proizvodnje
Cijev od austenitnog nehrđajućeg čelika treba naručiti s jasno definiranim vanjskim promjerom, debljinom stijenke, duljinom i sustavom tolerancije. Neki kupci određuju minimalnu debljinu stijenke; drugi određuju prosječnu debljinu stijenke. Razlika utječe na stvarnu težinu, unutarnji promjer i izračun tlaka, pa se mora navesti prije proizvodnje.
| Parametar | Dostupan raspon |
|---|---|
| Vanjski promjer | 3,18 mm do 406,4 mm |
| Debljina stijenke | 0,3 mm do 20 mm |
| Duljina | Do 25.000 mm |
| Stanje isporuke | Otopina žarena i dekapirana, svijetlo žarena, elektropolirana |
| Površinska obrada | Industrijska mat, svijetla ili polirana završna obrada ovisno o primjeni |
| Dimenzija | Tipična komercijalna tolerancija |
|---|---|
| Vanjski promjer up to 25.4 mm | Plus ili minus 0,10 mm |
| Vanjski promjer 25.4 mm to 38.1 mm | Plus ili minus 0,15 mm |
| Vanjski promjer 38.1 mm to 50.8 mm | Plus ili minus 0,20 mm |
| Debljina stijenke | Obično plus 20 posto, minus 10 posto osim ako nije naveden minimalni zid |
| Duljina tolerance | Obično plus 6 mm bez tolerancije minusa za narudžbe fiksne duljine |
Ove vrijednosti su opće smjernice. Stvarnu toleranciju treba provjeriti prema važećem standardu jer ASTM A312, ASTM A269, EN 10216-5 i JIS G3459 mogu imati različite zahtjeve. Tolerancije prihvaćanja glodalice mogu biti veće ako je cijev namijenjena za precizne instrumente, hidraulične sustave ili visoko obrađene komponente.
Kako odabrati vrstu cijevi od austenitnog nehrđajućeg čelika
Odabir počinje okruženjem procesa, a ne nazivom ocjene. Prvo treba definirati temperaturu, kemijski medij, tlak i način izrade. Nakon što su ti unosi jasni, broj odgovarajućih ocjena postaje mnogo manji.
- Navedite kemijski medij i njegovu koncentraciju, uključujući sve moguće poremećaje.
- Definirajte raspon projektirane temperature i hoće li cijev biti izložena cikličkom toplinskom opterećenju.
- Definirajte unutarnji i vanjski tlak i potvrdite mora li cijev zadovoljavati kodeks tlačne opreme.
- Potvrdite način izrade, posebno zavarivanje i moguću toplinsku obradu nakon oblikovanja.
- Provjerite zahtjeve površine i postupke čišćenja prije puštanja u pogon.
- Usporedite otpornost na koroziju, čvrstoću, dostupnost i cijenu klasa u užem izboru.
| Stanje usluge | Ocjenas to evaluate | razum |
|---|---|---|
| Hloridna voda za hlađenje | TP316L, TP317L, 904L | Molibden increases resistance to pitting and crevice attack. |
| Skladištenje i transport na niskim temperaturama | TP304L, TP316L | Austenitna struktura zadržava dobru udarnu žilavost na niskim temperaturama. |
| Servis peći i radijacijskih cijevi | TP310S | Visok sadržaj kroma i nikla osigurava otpornost na oksidaciju. |
| Vodovi pregrijača i dogrijača pare | TP304H, TP321H, TP347H | Važna je otpornost na puzanje i stabilizacija karbida. |
| Morska voda i offshore oprema | 904L, S31254 | Više PREN vrijednosti poboljšavaju otpornost u slanim sredinama. |
| Linije za prehrambene i sanitarne procese | TP304L, TP316L | Dobra mogućnost čišćenja, glatka površina i otpornost na koroziju na blage kiseline. |
Česta pogreška je odabir ocjene samo zato što ima veći broj. TP310S ima izvrsnu otpornost na oksidaciju, ali nižu otpornost na sobnu temperaturu od S31254. TP321H ima dobru stabilnost na visokim temperaturama, ali nije otporan na kloride tako dobro kao TP316L. Procjena se mora izvršiti u odnosu na stvarnu radnu omotnicu.
Primjene i uporaba u industriji
Austenitna cijev od nehrđajućeg čelika pojavljuje se u širokoj paleti industrijske opreme jer se može proizvoditi u malim, tankostjejnim, debelim i iznimno dugim konfiguracijama. Sljedeće kartice prikazuju reprezentativne primjene austenitne bešavne cijevi isporučuju mlinovi s potpunom kontrolom proizvodnje.
Kemijska obrada
Reaktorske zavojnice, izmjenjivači topline i prijenosne linije prenose kiseline, otapala i kloride. Vrste koje sadrže molibden odabiru se kada je potrebna otpornost na piting.
Kotlovi i pregrijači
TP304H, TP321H i TP347H koriste se u parnim sustavima gdje temperature metala prelaze normalnu temperaturu vode.
Linije hrane i pića
TP304L i TP316L pružaju čistu površinu, dobru zavarljivost i otpornost na organske kiseline i sredstva za čišćenje.
Automobilski ispušni sustavi
Austenitne cijevi malog promjera i tankih stijenki otporne su na kondenzaciju, vibracije i umjerene temperature ispuha.
Instrumentacija i hidrauličke cijevi
Precizne hladno vučene cijevi koriste se u tlačnim instrumentima, vodovima za uzorkovanje i hidrauličkim kontrolnim sustavima gdje su niske tolerancije važne.
LNG, CNG i oprema za izmjenu topline
Iznimno duge cijevi smanjuju broj zavarenih spojeva u sustavima zavojnica i izmjenjivačima topline, poboljšavajući pouzdanost i brzinu ugradnje.
U svakoj primjeni, cijev je dio većeg sustava pouzdanosti. Promjena temperature medija ili koncentracije klorida može standardnu liniju TP304L pretvoriti u problem održavanja. Mlinovi koji proizvode i testiraju vlastite proizvode mogu brže reagirati kada kupac treba prilagodbu stupnja ili posebnu veličinu.
Inspekcija na razini proizvođača i bilješke o nabavi
Kvalificirani dobavljači trebaju imati dokumentirani sustav kvalitete i proizvodnu opremu koja podržava sljedivost od sirovine do konačne cijevi. Prije prihvaćanja serije, kupac treba potvrditi kemijski certifikat, toplinski broj, rezultate mehaničkog ispitivanja i zapisnik o žarenju.
| Metoda ispitivanja | Svrha |
|---|---|
| Kemijska analiza | Potvrđuje sastav legure prema specifikaciji razreda. |
| Ispitivanje zatezanjem | Provjerava otpornost, vlačnu čvrstoću i istezanje. |
| Ispitivanje tvrdoće | Pokazuje je li konačna toplinska obrada bila dosljedna. |
| Hidrostatsko ispitivanje | Potvrđuje nepropusnost pod unutarnjim pritiskom. |
| Ispitivanje vrtložnim strujama | Otkriva površinske i pripovršinske diskontinuitete bez oštećenja cijevi. |
| PMI testiranje | Koristi rendgensku fluorescenciju za provjeru stupnja prije ugradnje. |
| Interkristalna korozija test | Provjerava je li cijev osjetljiva na osjetljivost, obično za niskougljične ili stabilizirane kvalitete. |
Za međunarodne projekte, kupac često zahtijeva potvrdu o inspekciji 3.1 u skladu s EN 10204. Za neke primjene tlačne opreme također je potrebna PED ili TS potvrda. Dobavljač bi trebao moći navesti koji se certifikati mogu izdati i je li moguć pregled treće strane.
Pakiranje i označavanje nisu sporedni detalji. Austenitna cijev od nehrđajućeg čelika s oštećenom površinom može izgubiti otpornost na koroziju na tom području. Upute za narudžbu trebaju spominjati zaštitu krajeva, vezivanje, razdvajanje između stupnjeva i zahtjeve za označavanje toplinskih brojeva. Time se smanjuje vrijeme sortiranja i sprječavaju zabune na gradilištu.
Često postavljana pitanja
Je li austenitna cijev od nehrđajućeg čelika magnetska?
U potpuno žarenom stanju, austenitne vrste kao što su TP304, TP304L, TP316L i TP321 imaju vrlo nisku magnetsku permeabilnost. Hladni rad može uzrokovati djelomičnu transformaciju u martenzit, što povećava magnetski odziv. Teško oblikovanje, širenje ili savijanje stoga mogu učiniti dio cijevi blago magnetskim iako stupanj ostaje austenitan.
Koja je razlika između austenitne cijevi TP304 i TP316L?
TP316L ima dodatak molibdena od oko 2,0 do 3,0 posto, što poboljšava otpornost na rupičastu i pukotinsku koroziju u kloridnim medijima. TP304 je jeftiniji i daje dobru opću otpornost na koroziju, ali nije izravna zamjena u pomorskim, kemijskim ili drugim uslugama koje sadrže kloride.
Što žarenje u otopini čini cijevi od austenitnog nehrđajućeg čelika?
Žarenje u otopini zagrijava cijev na visoku temperaturu, obično iznad 1000 stupnjeva Celzijusa, ovisno o stupnju, a zatim je brzo hladi. Ovo otapa kromove karbide koji su možda nastali tijekom obrade i vraća jednoliku austenitnu strukturu s dobrom otpornošću na koroziju i duktilnošću.
Koji je stupanj austenitne cijevi najbolji za rad na visokim temperaturama?
Ne postoji samo jedna najbolja ocjena. TP310S je odabran za otpornost na oksidaciju do oko 1000 do 1050 stupnjeva Celzijusa. TP304H, TP321H i TP347H odabrani su za otpornost na puzanje u pari i peći. Točan izbor ovisi o temperaturi metala, tlaku, atmosferi i očekivanom vijeku trajanja.
Kako mogu provjeriti kvalitetu cijevi od austenitnog nehrđajućeg čelika pri isporuci?
Provjerite certifikat materijala, toplinski broj i oznaku. Izvršite vizualni pregled površine za ogrebotine, rupe, oštećenja prilikom rukovanja i tragove popravka. Potvrdite vanjski promjer, debljinu stjenke i duljinu. Ako je ocjena kritična, upotrijebite PMI testiranje kako biste brzo provjerili kemiju prije instalacije.
Konačna provjera prije nego što pošaljete upit
Potpuna specifikacija cijevi smanjuje kašnjenja i sprječava zabunu tijekom proizvodnje. Kada zatražite ponudu za austenitnu cijev od nehrđajućeg čelika, uključite ciljani standard, stupanj, vanjski promjer, debljinu stijenke ili raspored, duljinu, završnu obradu, količinu i krajnju upotrebu. Navedite je li zid najmanji ili prosječni zid. Dodajte projektnu temperaturu, tlak i procesni medij ako su dostupni.
Jasnim definiranjem ovih parametara pomažete mlinu da odabere ispravnu toplinsku obradu, pripremu površine i razinu pregleda. Naziv ocjene samo je jedan dio specifikacije. Prava kvaliteta leži u dosljednosti kemije, kontroli dimenzija, stanju površine i sljedivosti od prvog taljenja do konačne isporučene cijevi.